












Empresa de tecnologia limpa na Croácia afirma reciclar cerca de três milhões de quilos de solventes contaminados por ano, sem resíduos, graças a um processo europeu eficiente, seguro e lucrativo para químicos perigosos
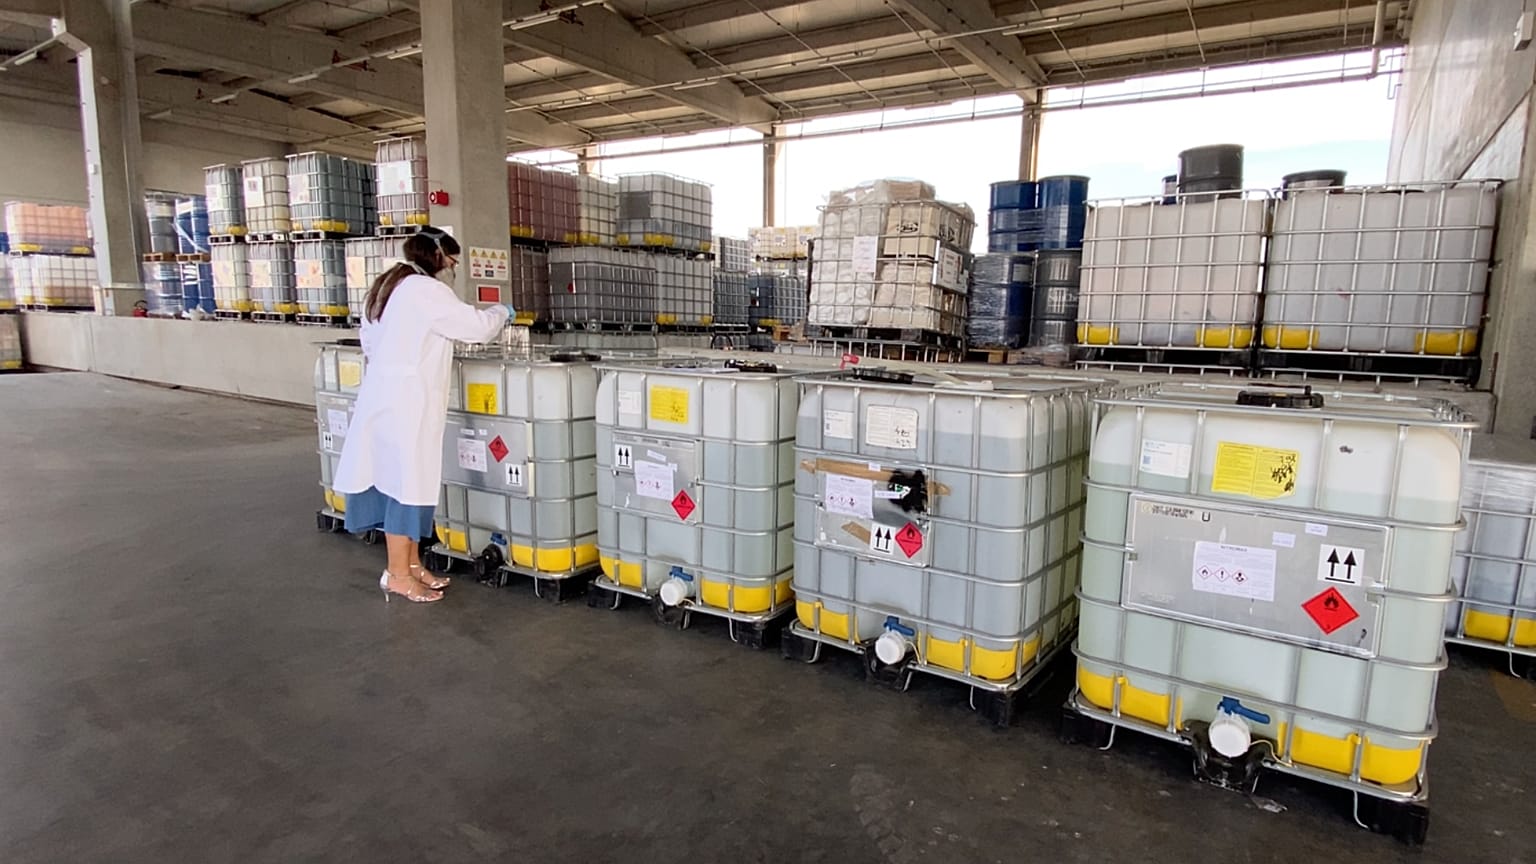
Munidos de máscaras com filtros de ar, os trabalhadores de uma unidade de reciclagem em Ivanić-Grad, na Croácia, reciclam etanol, benzeno, acetona e diluentes utilizados para afinar tintas. Estes e outros solventes usados chegam das indústrias de embalagens alimentares, farmacêutica ou automóvel e estão carregados de substâncias perigosas.
 PUBLICIDADE
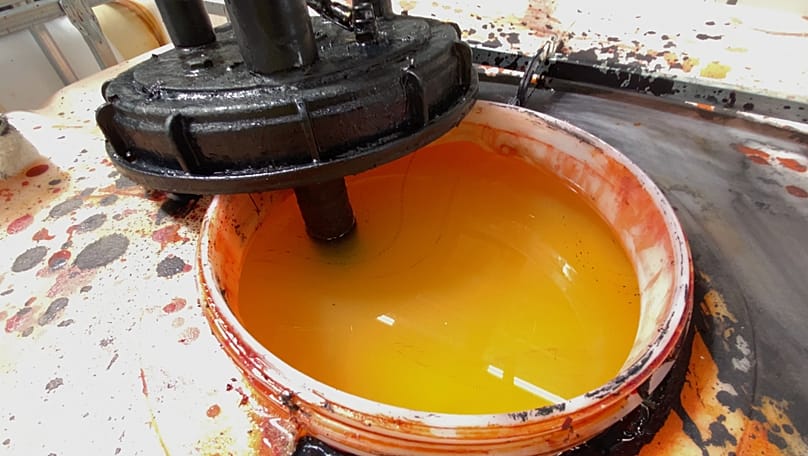
Um processo complexo remove todos os resíduos e transforma solventes contaminados em produtos limpos, prontos a serem reutilizados.
“Este é o solvente contaminado que retiramos da máquina e encaminhamos para o destilador. Fazemos a destilação e, no fim, obtemos um solvente limpo, que volta a ser usado na produção. Fica completamente limpo”, explica Mario Želježnjak, supervisor de produção da Premifab Ltd, enquanto nos mostra as diferentes tecnologias instaladas numa unidade discreta inaugurada recentemente.
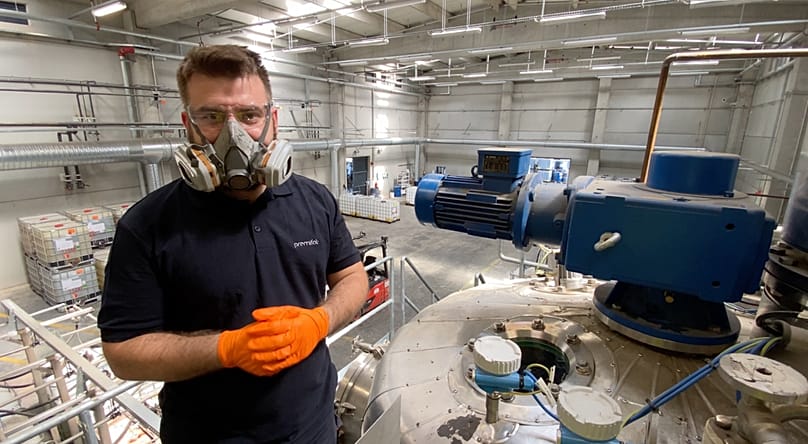
Junto com a água e outras impurezas, o resíduo resultante é basicamente uma lama usada para produzir energia que alimenta as instalações de reciclagem. “Tudo é queimado num forno rotativo e transformado em cinza inofensiva”, explica Mario. Essas cinzas podem depois ser utilizadas como material de construção.
Financiada em parte pela União Europeia, esta empresa de tecnologias limpas afirma reciclar cerca de três milhões de quilogramas de solventes usados por ano — uma taxa de reciclagem de 90% do material contaminado enviado pelos clientes. Perante forte concorrência de grandes operadores do setor na Alemanha, França, Espanha e Itália, a empresa tem de oferecer eficiência e versatilidade, explica o diretor de desenvolvimento de negócio, Igor Podravac.
“Temos muitos clientes muito exigentes das indústrias farmacêutica, automóvel, de tintas e de embalagens alimentares. Quando o material fica contaminado e deixa de poder ser usado para um segundo tratamento, é-nos enviado”, explica, enquanto mostra o trabalho realizado pelos operadores. “Recebemos o material, analisamos o material, purificamos o material e, depois de verificados todos os parâmetros, devolvemos esse material à mesma linha de produção, criando uma economia circular de ciclo fechado, na prática.”
O primeiro passo começa no laboratório da empresa. As amostras de solventes usados são analisadas aqui para determinar se, e de que forma, podem ser recicladas em segurança e com eficácia. É preciso considerar muitos parâmetros diferentes, como temperatura, pressão ou balanço energético. “Por vezes, o rendimento da destilação é demasiado baixo e deixa de ser viável, tanto em termos de material como em termos financeiros. E, por outro lado, se ficarmos com muitos resíduos de destilação para os quais não temos solução, optamos por não utilizar esse material”, explica Silvija Petković, diretora de controlo de qualidade e responsável de laboratório. “A particularidade dos solventes é a sua inflamabilidade. São todos líquidos inflamáveis e temos de adotar todas as medidas de precaução para evitar qualquer incêndio”, acrescenta.
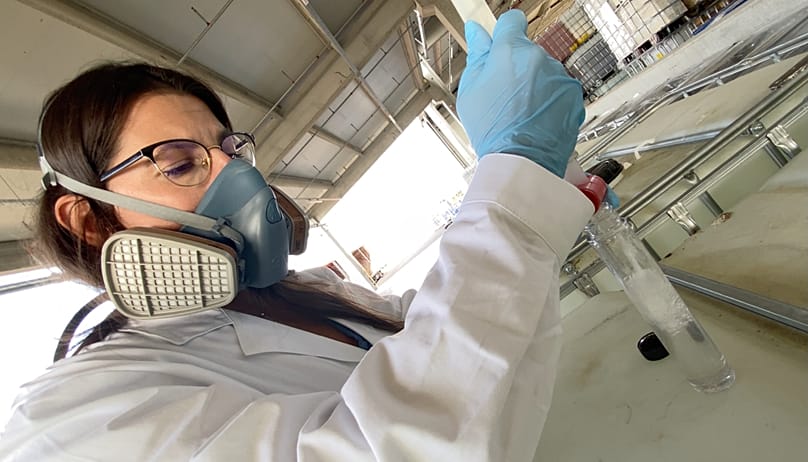
Depois da destilação, e antes de os solventes limpos serem devolvidos aos clientes, é novamente feito controlo de qualidade.
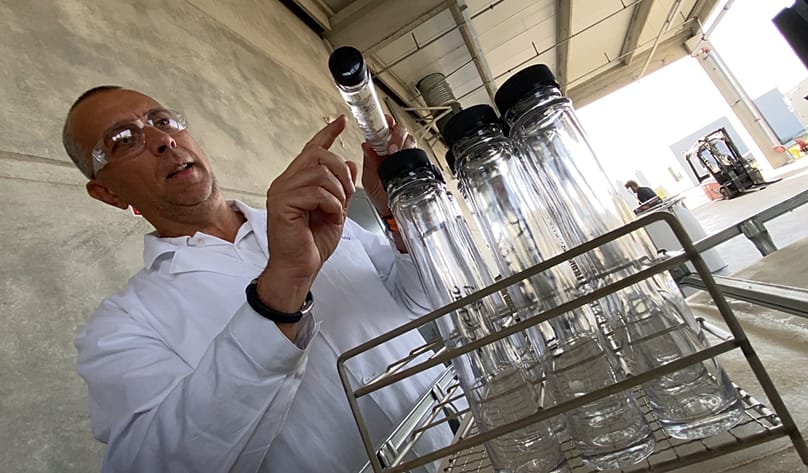
“Este não está em conformidade por causa da precipitação, por isso não pode seguir para o cliente. Esta amostra fica aqui e temos de fazer uma filtragem adicional”, explica Silvija à nossa câmara, enquanto segura uma amostra. “Esta está em conformidade, não apresenta qualquer precipitação. Pode ser fechada, selada e carregada no camião”, diz, depois de analisar uma segunda amostra, muito mais transparente.
Os solventes recuperados que passam nos testes são enviados para os clientes em contentores especiais. Acompanhamos uma dessas entregas com Nikola Gojavić, motorista da empresa. “Esta carga é especial porque está em estado líquido e é altamente explosiva. É preciso muito cuidado no carregamento e no transporte, por isso são necessários motoristas especializados — é um trabalho bastante exigente”, conta-nos enquanto conduz.
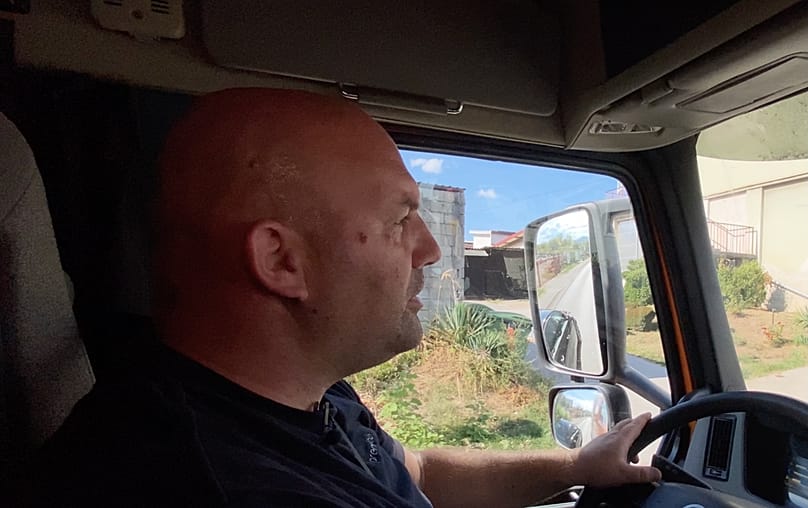
“O motorista tem de ser um especialista porque, em caso de acidente ou incidente, tem de manter a calma e estar preparado para aplicar todos os procedimentos necessários.”
A carga que acompanhamos leva solventes recuperados de volta a uma empresa familiar chamada Rotoplast. Todos os anos, produz cerca de 5 000 toneladas de embalagens e rótulos para as indústrias alimentar, energética e de produtos para animais de estimação. Aqui, os solventes são usados para dissolver tintas nos processos de impressão.
“É importante para nós que os nossos produtos, além de muito eficientes do ponto de vista produtivo, sejam também ambientalmente sustentáveis”, afirma o diretor de produção, Antun Čengić. “Em cooperação com a Premifab, recolhemos todos os nossos resíduos de forma segura e transportamo-los para as suas instalações, para que possam processá-los e devolvê-los como novo recurso. Com isso, reduzimos os custos de produção.”
A empresa foi fundada em 1975 e emprega atualmente 260 pessoas. Os solventes estão entre os muitos produtos reciclados que aqui voltam a ser utilizados, sublinha o diretor executivo, Blaženko Marić.
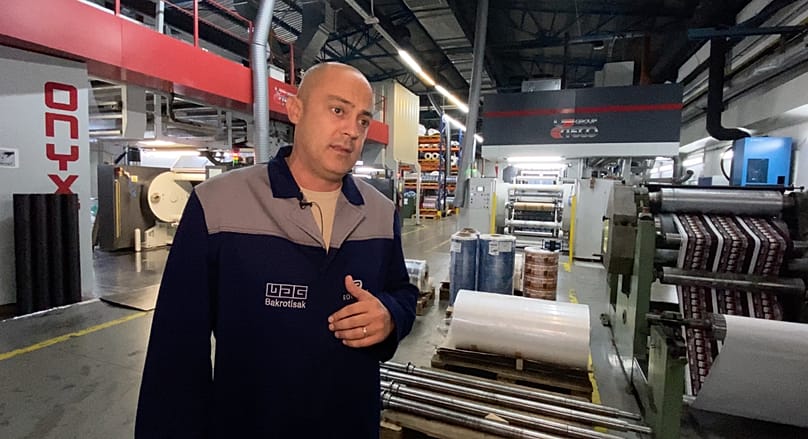
“É possível reutilizar cerca de 80% dos materiais desta forma. Queremos passar para materiais mono, para todos os materiais e para todos os clientes. O plano para os próximos anos é eliminar completamente os materiais que não são recicláveis”, explica.
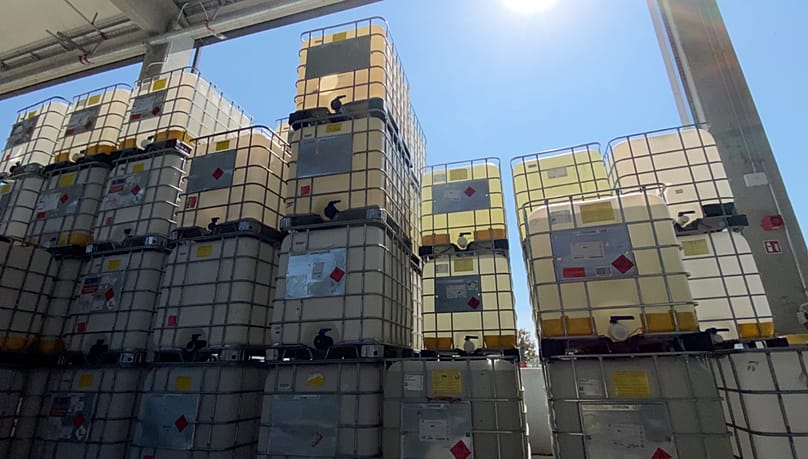
Igor Podravac, diretor de desenvolvimento de negócio, diz que o volume de negócios cresceu “cerca de 20 a 25% por ano” desde o início de atividade, em dezembro de 2014. A empresa afirma que, em comparação com a produção primária, os solventes recuperados geram até dez vezes menos emissões de CO2.